- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
خط اکستروژن ورق PS: مشکلات رایج تولید و راه حل های عملی برای کیفیت ورق پایدار
خطوط اکستروژن ورق پلی استایرن (PS).به طور گسترده در صنعت پردازش پلاستیک استفاده می شود، اما در تولید واقعی، هر مرحله - از آماده سازی مواد اولیه تا سیم پیچی - می تواند مسائلی را ایجاد کند که بر کیفیت و کارایی تأثیر می گذارد. این مقاله به بررسی عیوب رایج، علل ریشهای آنها و اقدامات متقابل عملی بر اساس تجربه عملیاتی خط مقدم میپردازد و به تیمهای تولید کمک میکند تا مشکلات را سریع تشخیص دهند و فرآیندها را بهطور مؤثر بهینه کنند.
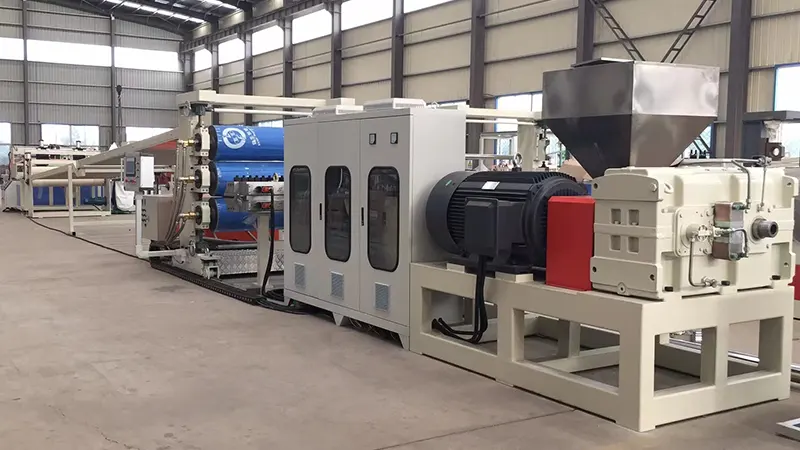
1. آماده سازی مواد خام: ملاحظات عملی
مشکل 1: رگه ها یا حباب های نقره روی سطح ورق
این نشانه کلاسیک رطوبت بیش از حد است. PS به طور ملایم مرطوب است. حتی مقادیر کمی از رطوبت در دمای مذاب تبخیر می شود و باعث ایجاد علائم نقره ای روی سطح یا حباب های داخلی در ورق تمام شده می شود.
راه حل ها:
-
از عملکرد صحیح سیستم خشک کن اطمینان حاصل کنید. شرایط خشک کردن توصیه شده: 75-80 درجه سانتیگراد به مدت 2-3 ساعت.
-
هنگام راه اندازی مجدد پس از خاموش شدن، اولین قسمت مذاب را تمیز کنید تا از ورود مواد آلوده به رطوبت به قالب جلوگیری شود.
-
در فصول مرطوب، زمان خشک شدن را افزایش دهید و رطوبت را به طور مرتب کنترل کنید. سطح رطوبت هدف باید زیر 0.05٪ باشد.
مشکل 2: کاهش خواص مکانیکی ناشی از استفاده بیش از حد از آسیاب مجدد
استفاده از تراش لبه و ضایعات یک اقدام موثر در صرفه جویی در هزینه است، اما دوباره آسیاب با هر چرخه پردازش دچار تخریب حرارتی می شود که منجر به بریدگی زنجیره می شود. این باعث ایجاد ورق های شکننده با کاهش استحکام ضربه می شود.
راه حل ها:
-
محتوای regrind را بین 15% تا 25% نگه دارید و بر اساس نیاز محصول تنظیم کنید. برای ورق های شفاف با شفافیت بالا، نسبت را بیشتر کاهش دهید یا به طور کامل از آسیاب مجدد خودداری کنید.
-
برای جلوگیری از آلودگی، قبل از استفاده کاملاً خشک کنید و گرد و غبار بگیرید.
-
اضافه کردن اصلاح کننده های ضربه را برای جبران از دست دادن چقرمگی ناشی از سنگ زنی مجدد در نظر بگیرید.
2. بخش اکستروژن: مسائل و تنظیمات رایج
مشکل 3: نوسان خروجی منجر به ناهمواری ضخامت ورق می شود
این یک مشکل مکرر در سیستم اکستروژن است که معمولاً به سرعت پیچ ناپایدار، تغذیه ناسازگار یا دمای نوسان بشکه مربوط می شود.
مراحل عیب یابی:
-
وجود "پل" را در قیف خوراک بررسی کنید (مواد آویزان است و به پایین جریان نمی یابد). یک پل شکن نصب کنید یا در صورت لزوم به تغذیه اجباری بروید.
-
تنظیمات دما را در امتداد بشکه اکسترودر بررسی کنید. گرمای بیش از حد در منطقه تغذیه می تواند باعث ذوب شدن زودرس و تغذیه نامنظم شود.
-
یک پمپ مذاب بین اکسترودر و قالب نصب کنید. این به طور موثر نوسانات فشار ضربان پیچ را جدا می کند و فشار ورودی دای ثابت را تضمین می کند - این یکی از موثرترین سرمایه گذاری ها برای دقت ضخامت است.
مشکل 4: تخریب مذاب و زرد شدن در اثر دمای بیش از حد
PS یک پنجره پردازش نسبتاً باریک دارد. در دمای بالای 240 درجه سانتیگراد، تخریب حرارتی قابل توجه است و به صورت مذاب زرد شده و شفافیت کاهش می یابد.
راه حل ها:
-
دمای بشکه را در یک گرادیان تدریجی از منطقه تغذیه تا منطقه اندازه گیری، با حداکثر دما در 220-230 درجه سانتی گراد تنظیم کنید.
-
سرعت پیچ را بررسی کنید - برش بیش از حد از RPM بالا گرمای اصطکاکی ناخواسته ایجاد می کند.
-
برای توقف بیش از 15 دقیقه، یا دمای بشکه را کاهش دهید یا مذاب را تمیز کنید تا از نشستن و تخریب مواد جلوگیری کنید.
3. Die and Calender Control: نکات کلیدی
مشکل 5: تغییر ضخامت عرضی قابل توجه
این معمولاً ناشی از تنظیم نامناسب شکاف قالب یا توزیع ناهموار دمای مذاب در عرض قالب است.
راه حل ها:
-
شکاف های لبه قالب را بر اساس ضخامت هدف تنظیم کنید. یک اصل جبرانی رایج این است که مرکز را کمی نازک تر از لبه ها قرار دهیم تا انقباض لبه را جبران کنیم.
-
بررسی کنید که همه باندهای گرمایش قالب به طور یکنواخت کار می کنند. دمای ناهموار قالب باعث نرخ جریان مذاب متناقض می شود.
-
برای ورق های عریض، یک میکسر استاتیک در بالادست قالب نصب کنید تا یکنواختی دمای مذاب در عرض بهبود یابد.
مشکل 6: چسبیدن مواد به رول های تقویم یا علائم رول روی ورق
این عیوب مستقیماً بر کیفیت سطح تأثیر می گذارد و برای کاربردهای ورق شفاف غیرقابل قبول است.
جهت عیب یابی:
-
سطوح رول تقویم را از نظر خراش، گودال یا باقیمانده بررسی کنید. پولیش و تمیز کردن معمولی را با پاک کننده های رول اختصاصی انجام دهید.
-
دمای سه رول را با دقت کنترل کنید: معمولاً رول بالایی کمی گرمتر از رول میانی است و رول پایینی خنکتر است. تنظیمات دقیق به ضخامت ورق و سرعت خط بستگی دارد.
-
در صورت استفاده از ماده آزاد کننده یا پوشش ضد انسداد، از اعمال یکنواخت اطمینان حاصل کنید. استفاده بیش از حد می تواند باعث کاهش تیرگی یا براق شدن سطح شود.
4. فوم PS Sheet: چالش های خاص
مشکل 7: ساختار سلولی درشت یا غیر یکنواخت
برای ورق های PS فوم شده، ظرافت و یکنواختی سلول شاخص های عملکردی حیاتی هستند. سلول های درشت یا ناهموار به طور قابل توجهی مقاومت مکانیکی و خواص عایق حرارتی را کاهش می دهند.
نکات کلیدی کنترل:
-
پراکندگی عامل هستهزا (تالک) بسیار مهم است. از تالک بسیار ریز (اندازه ذرات زیر 5 میکرومتر) استفاده کنید و از اختلاط کامل در مرحله ترکیب کردن اطمینان حاصل کنید.
-
کنترل دما در اکسترودر ثانویه (مرحله خنککننده) مهمترین عامل برای کیفیت فوم است. نوسانات دما باید در 1± درجه سانتیگراد حفظ شود.
-
پایداری تزریق ماده دمنده را بررسی کنید. نوسانات فشار در سیستم تزریق مستقیماً بر توزیع اندازه سلول تأثیر می گذارد.
مشکل 8: انقباض بیش از حد در ورق های فوم دار
انقباض بیش از حد منجر به عدم انطباق ابعادی می شود، به ویژه در طول عملیات ترموفرمینگ پایین دست.
راه حل ها:
-
سرعت حمل و نقل و نسبت باد کردن (BUR) را تنظیم کنید. نسبت کشش مناسب جهت گیری سلول را ارتقا می دهد، که پس از انقباض را کاهش می دهد.
-
دوز عامل هستهزا را کمی افزایش دهید - ساختارهای سلولی ظریفتر به ثبات ابعادی بهتر کمک میکنند.
-
کشش سیم پیچ را متوسط نگه دارید. کشش بیش از حد می تواند باعث انقباض خزشی شود در حالی که ورق تحت فشار روی رول است.
5. تعمیر و نگهداری روزانه و بهینه سازی تولید
چک لیست تعمیر و نگهداری معمول:
-
بسته های صفحه نمایش را بر اساس افزایش فشار معکوس جایگزین کنید، نه فقط زمانی که فشار به شدت بالا می رود. یک برنامه جایگزین ثابت برای ثبات ایجاد کنید.
-
به طور دوره ای پیچ را بکشید و بشکه را برای سایش بررسی کنید. پیچ های فرسوده به طور قابل توجهی ظرفیت پلاستیک سازی و کیفیت خروجی را کاهش می دهند.
-
رول بلبرینگ ها و زنجیرهای محرک اغلب نقاط سایش نادیده گرفته می شوند. به طور مرتب روغن کاری کنید و موازی بودن رول را بررسی کنید.
نکاتی در مورد بهره وری انرژی:
-
هر جا که کیفیت پلاستیک سازی اجازه می دهد، نقاط تنظیم دمای بشکه را کاهش دهید. هر کاهش 5 درجه سانتی گراد می تواند تقریباً 3 تا 5 درصد در مصرف انرژی صرفه جویی کند.
-
بشکه های اکسترودر را عایق بندی کنید تا از دست دادن حرارت به محیط به حداقل برسد.
-
برای جلوگیری از گرم شدن مجدد ضایعات سرد شده، تا جایی که ممکن است، برش لبه را به صورت آنلاین آسیاب کنید.
عملکرد پایدار aخط اکستروژن ورق PSبه نظارت دقیق وضعیت تجهیزات و بهینه سازی مداوم فرآیند بستگی دارد. در عمل، اکثر مشکلات کیفی نه از نقص تجهیزات بلکه از جزئیات عملیاتی و تغییرات محیطی ناشی می شود. تیمهای تولید تشویق میشوند تا گزارشهای دقیق پارامترهای فرآیند را حفظ کنند و هر تنظیم را با کیفیت محصول حاصل مرتبط کنند. با گذشت زمان، این کتاب با ارزشترین و با ارزشترین کتابچه راهنمای مرجع میشود - بسیار مفیدتر از هر راهنمای عملیاتی عمومی.